枕式热收缩包装机选型与工艺优化:从食品产线数据看设备效能提升路径
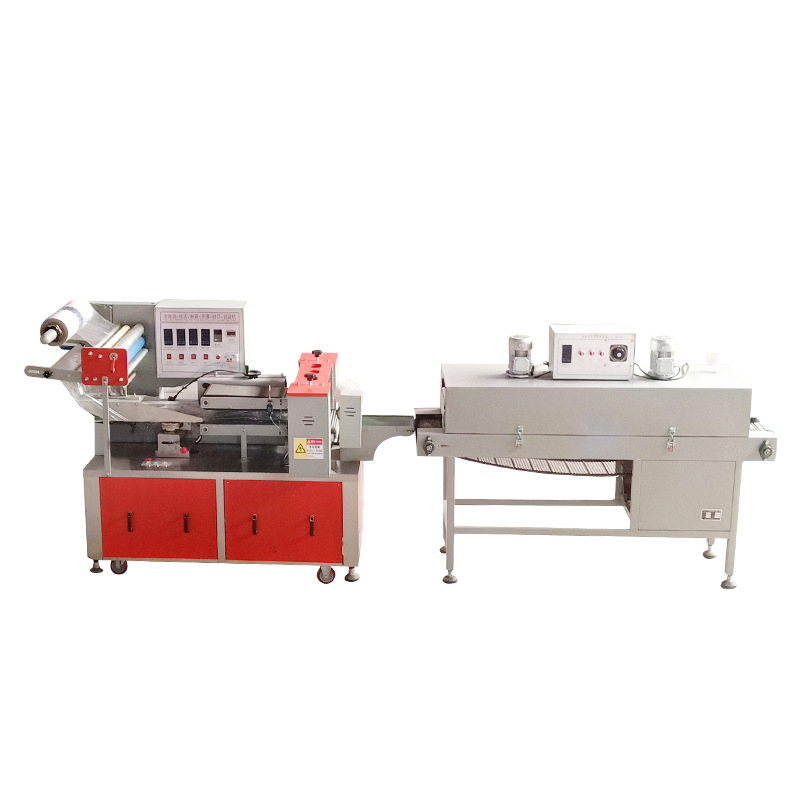
在食品、日化及医药后道包装环节,枕式热收缩包装机长期扮演着"效率枢纽"的角色。据中国食品和包装机械工业协会统计,2023年国内热收缩包装设备市场规模约为87亿元,其中枕式机型占比接近34%,是连续式封口机与热收缩包装设备交叉应用最密集的品类。然而,设备采购并非简单的"买一台机器",其选型逻辑、工艺参数匹配与长期运维,直接决定了产线综合效率。本文结合行业调研数据与典型应用案例,对枕式热收缩包装机的技术要点做一次系统性梳理。
一、枕式热收缩包装机的工艺定位与市场现状
枕式热收缩包装机通常由制袋封切系统与热收缩通道两部分组成,前端完成连续式封口与切断,后端通过热收缩包装设备使薄膜紧贴产品表面。与全自动真空包装机、气调保鲜包装机侧重保鲜功能不同,枕式机型更强调节拍与外观一致性,广泛应用于饼干、面包、方便食品、日化皂类及五金小件的集合包装。
从供给端看,收缩机厂家的区域分布呈现明显集聚特征。以长三角为例,杭州立式包装机与枕式热收缩设备的生产企业数量占全国约28%,其中不少厂家同时提供立式包装机报价与枕式机型定制服务,形成"一厂多线"的供给格局。这一特征对采购方而言意味着更灵活的加工定制空间,但也要求企业在选型时明确自身产品规格区间,避免因设备通用性过强而牺牲包装精度。
二、关键参数匹配:从膜材到节拍的数据化选型
实际项目中,枕式热收缩包装机的效能差异往往来自三个参数维度的匹配度:膜材收缩率、封切节拍与产品尺寸公差。行业实测数据显示,POF三层共挤膜在140℃至160℃区间收缩率可达62%至68%,而PVC膜在同等温度下收缩率约为45%至52%。若设备热通道温控精度不足±3℃,膜面易出现褶皱或破口,废品率可由1.2%上升至4%以上。
以某华东烘焙企业为例,其吐司面包产线原先采用半自动封口配合独立收缩通道,每小时产能约1800包,切换规格需停机25分钟。更换为枕式热收缩包装机整线后,通过伺服控制系统与色标追踪,换型时间压缩至8分钟,综合效率提升约31%。该案例说明,设备选型不应只看单机价格,而应核算换型损失与膜材损耗两项隐性成本。
- 膜材匹配:优先确认设备温控区间是否覆盖所用收缩膜的最佳收缩温度带;
- 节拍核算:按实际产品长度与包装速度反推封切频率,预留15%余量;
- 公差控制:产品尺寸波动超过±2mm时,需配置自动纠偏或加大封切刀余量。
三、运维视角下的配件管理与寿命周期
枕式热收缩包装机的长期稳定性,很大程度上取决于包装机维修配件的供应体系。封切刀座、特氟龙涂层刀片、输送带及热通道发热管属于高频更换件,行业经验表明,封切刀片在连续生产条件下平均寿命为600至900小时,若供应商配件响应周期超过72小时,产线停机损失将显著放大。因此,采购阶段应将配件可得性纳入评估,而非仅比较整机报价。
此外,食品包装机械的清洁维护设计同样值得关注。枕式机型在不锈钢防护等级、可拆卸输送模块方面的差异,直接影响日常清洗耗时。对于乳制品、肉制品等对卫生要求较高的场景,建议优先选择防护等级IP54以上、输送带快拆结构的机型,并与气调真空包装机价格体系分开核算,避免预算混淆。
四、结语
枕式热收缩包装机的价值并不止于"包得快",而在于膜材、节拍与运维三者之间的系统平衡。对于正在规划产线升级的企业而言,结合自身产品规格谱系与换型频率做数据化选型,比单纯追逐低价设备更具长期效益。众兴包装机械在枕式热收缩包装设备与配套配件供应方面积累了较完整的服务经验,可为不同规模食品企业提供从选型测算到运维支持的连贯方案。